

Monel 400(UNS N04400, W.Nr. 2.4360) er en enfaset nikkel-kobberlegering - ca. 67 % nikkel og 30 % kobber - med enestående motstand mot sjøvann, flussyre og varme kaustiske miljøer. Den sveiser pålitelig, men den belønner en disiplinert prosedyre: gass wolframbuesveising (GTAW/TIG) med ERNiCu-7 tilsatsmetall, streng renslighet for å forhindre porøsitet, kontrollert varmetilførsel for å forhindre varm sprekkdannelse, og grundig ettersveising for å gjenopprette korrosjonsmotstanden.

Denne artikkelen svarer på spørsmålene sveisere og ingeniører stiller mest: hva legeringen er, hvilken prosess og fyllstoff de skal velge, nøyaktige GTAW-parametere, hvordan man forhindrer porøsitet og varmesprekker, hvordan man sveiser forskjellige skjøter, hva etter-rengjøring av sveiser egentlig krever, om varmebehandling er nødvendig, og hvordan man kvalifiserer og inspiserer Monel 400-sveiser. Hver kvantitativ uttalelse kan spores til standardene og produsentens kilder som er oppført i Referanser-delen.
Monel 400 sveising med et blikk
Tabellen nedenfor kondenserer svarene denne artikkelen utvikler i detalj. Hver rad kan trekkes ut og siteres uavhengig.
|
Punkt |
Kort svar |
|
Betegnelse |
UNS N04400; W.Nr. 2.4360; Monel® 400 (varemerke for Special Metals Corporation) |
|
Legering familie |
Enfaset nikkel-kobber-fast løsning (Ni+Co 63–70 vekt-%, Cu 28–34 vekt-%) |
|
Primær sveiseprosess |
GTAW (TIG) - referanseprosedyre for rotgjennomganger, tynne seksjoner og korrosjons-kritiske skjøter |
|
Fyllmetall (GTAW/GMAW) |
ERNiCu-7, AWS A5.14 (nikkel-kobber fyllstoff med titan) |
|
Fyllmetall (SMAW) |
ENiCu-7 elektrode, AWS A5.11 |
|
Polaritet (GTAW) |
DCEN - likestrøm, elektrode negativ (rett polaritet) |
|
Beskyttelsesgass |
100 % argon, 15–20 cfh; heliumtilsetninger for tunge seksjoner; argon tilbakespyling for rør |
|
Forvarm |
Ikke nødvendig (enkelt-fase, ikke-herdbar legering) |
|
Interpass temperatur |
Hold Mindre enn eller lik 150 grader (noen prosedyrer tillater opptil ~200 grader) |
|
Varmetilførsel |
Moderat, ~0,5–1,5 kJ/mm; stringer perler, ingen veving |
|
Varmebehandling etter-sveising |
Vanligvis ikke nødvendig for Monel 400; alder-herding er bare relevant for Monel K-500 |
|
Etter-rengjøring av sveiser |
Dedikert rustfri børste; salpetersyre-beising for å fjerne varmefarge og jernforurensning; skyll og tørk |
|
Sur-servicenotat |
Monel 400 er oppført i NACE MR0175/ISO 15156-3 for H₂S-service med en maksimal hardhet på 35 HRC |
Hva er Monel 400 og hvorfor trenger den en spesiell sveiseprosedyre?
Monel 400 (UNS N04400) er en enfaset nikkel-kobber-legering som inneholder omtrent 63–70 % nikkel og 28–34 % kobber, og den sveiser godt ved konvensjonelle lysbueprosesser - prosedyren er ikke viktig fordi legeringen er vanskelig å sammenføye, men fordi dens to sveiserbare metallfeil er ubrukelige: fra forurensning og varmeoppsprekking fra varmetilførsel og forurensning.
Monel 400 er ikke et "rustfritt stål" og ikke en alder-herdende legering. Det er en nikkel-kobberlegering i fast -oppløsning: de to elementene er fullt løselige i hverandre, så mikrostrukturen er austenittisk ved alle temperaturer og kan ikke herdes ved varmebehandling. Det eneste faktum forklarer sveisereglene som følger - ingen forvarming av metallurgiske årsaker, ingen obligatorisk etter-sveisevarmebehandling og ingen transformasjonssprekker, som er en risiko i herdbare stål.
Tabell 2 viser den nominelle sammensetningen og korrosjonsjobben til hvert element.
|
Element |
Område (vekt%) |
Primær funksjon |
|
Nikkel + kobolt (Ni+Co) |
63,0 min (til ~70) |
Grunnelement; sjøvann, HF-syre og kaustisk motstand; høy duktilitet |
|
Kobber (Cu) |
28.0–34.0 |
Motstand mot ikke-oksiderende syrer (H₂SO₄, HF) og marin biobegroing |
|
Jern (Fe) |
2,5 maks |
Mindre forsterkning; holdes lav for korrosjonsnøytralitet |
|
Mangan (Mn) |
2,0 maks |
Deoksideringsmiddel under smelting; svovelkontroll |
|
Karbon (C) |
0,30 maks |
Styrkebidrag; ingen karbidrelatert-herding i denne legeringen |
|
Silisium (Si) |
0,5 maks |
Fluiditet og deoksidering |
|
Svovel (S) |
0,024 maks |
Holdt lavt - svovel fremmer varmesprekker i sveisemetallet |
Tabell 2. Nominell sammensetning av Monel 400 (UNS N04400, i henhold til ASTM B164 og produsentens datablad).
Kombinasjonen gir Monel 400 sine klassiske bruksområder: sjøvannsrør, pumper og ventiler i marin service; utstyr for flussyre, svovelsyre og kaustiske alkalier; varmeveksler rør; og festemidler, fjærer og instrumentkomponenter. Produktformer dekkes av ASTM B127 (plate/plate), B164 (stang/stang), B165 (sømløst rør/rør), B163 (kondensatorrør) og B564 (smiing), med ASME-ekvivalenter for trykkservice. Fordi legeringen er enfaset-, er sveisbarheten grunnleggende god -, må prosedyren ganske enkelt beskytte et rent sveisebasseng med lav-varme og lav-forurensning.
Hvilken sveiseprosess og fyllmetall bør jeg bruke for Monel 400?
Bruk GTAW (TIG) med ERNiCu-7 fyllmetall (AWS A5.14) som referanseprosedyre for Monel 400; GMAW med samme ERNiCu-7 ledning og SMAW med ENiCu-7 elektroder (AWS A5.11) er praktiske produksjonsalternativer for tykkere eller mindre kritisk arbeid.
Valg av fyllstoff følger den klassiske samsvarsregelen for legeringer i faste-oppløsninger: fyllstoffet bør matche grunnmetallkjemien slik at sveiseavsetningen har samme mikrostruktur og korrosjonsbestandighet som grunnmetallet. ERNiCu-7 (ofte solgt under handelsnavnet Monel 60 / Alloy 60) er AWS A5.14-betegnelsen for dette fyllstoffet. Dens nominelle sammensetning er nikkel 62–69 %, kobberbalanse (ca. 27–34 %), titan 1,5–3,0 %, mangan opptil 4,0 %, jern opptil 2,5 %, silisium opptil 1,25 % og karbon opptil 0,15 %. Den bevisste tilsetningen av titan er nøkkeldetaljen: det deoksiderer sveisebassenget og hjelper til med å undertrykke porøsiteten, som er den vanligste Monel-sveisefeilen.
For dekket-elektrodesveising (stav) gir AWS A5.11 ENiCu-7-elektroder (Monel 190-type) samme matchende innskudd for SMAW. For GMAW (MIG) mates den samme ERNiCu-7-ledningen med argon- eller argon-helium-skjerming. Figur 2 sammenligner de nominelle sammensetningene av basismetallet og fyllstoffet for å vise hvorfor ERNiCu-7 kalles et "matchende" fyllstoff: de to er nesten identiske bortsett fra titantilsetningen i fyllstoffet.

Figur 2. Nominell sammensetning av Monel 400 basismetall versus ERNiCu-7 fyllstoff (typiske verdier, vekt %; områder per UNS N04400 og AWS A5.14).
Tabell 3 oppsummerer hvordan de tre hovedprosessene vanligvis er delt inn.
|
Behandle |
Filler |
Typisk bruk |
Nøkkelegenskaper |
|
GTAW (TIG) |
ERNiCu-7 (AWS A5.14) |
Rotgjennomganger, tynne-veggslange, reparasjoner, korrosjons-kritiske skjøter |
Best kontroll over varme og forurensning; DCEN; høyeste kvalitet |
|
GMAW (MIG) |
ERNiCu-7 (AWS A5.14) |
Produksjonssveising av tykkere seksjoner |
Høyere avsetningshastighet; argon eller argon–helium skjerming |
|
SMAW (pinne) |
ENiCu-7 (AWS A5.11) |
Feltarbeid, tunge seksjoner, ledd uten--posisjon |
Bærbar; slagg må fjernes helt mellom passeringene |
Tabell 3. Sveiseprosesser for Monel 400 og deres typiske roller.
Hvordan forbereder jeg Monel 400 for sveising?
Forberedelse er der de fleste Monel 400-sveiseproblemene faktisk avgjøres: avfett skjøten med et rent løsemiddel, fjern oksider med spesialverktøy i rustfritt-stål, og hold skjøten fri for svovel, bly, kobber og karbon-stålforurensning -, bruk deretter en skjøtdesign som gir sveiseren tilgang uten overdreven varmetilførsel.
Monel 400 leveres med en tynn, seig overflateoksid som må fjernes før sveising. Start med avfetting: Tørk av fugeområdet og fylltråden med aceton eller et godkjent løsemiddel for å fjerne olje, fett, skjærevæske og butikkstøv - dette er de direkte årsakene til sveiseporøsitet. Fjern deretter overflateoksid mekanisk med en rustfri-stålbørste eller et rent slipemiddel, og tørk av igjen. Børsten må være dedikert til Monel/nikkel-legeringer: en børste som tidligere ble brukt på karbonstål vil legge inn jernpartikler i overflaten, og jernforurensning forårsaker lokal rust og gropdannelse etter at sveisen er i bruk.
Forurensningsregler er strenge. Bruk aldri svovel-merkepenner eller fargestifter i nærheten av skjøten - svovel fremmer varme sprekker. La aldri kobber- eller-kobberlegeringsverktøy (messinghammere, kobberstøttestenger, kobberflisverktøy) berøre det smeltede bassenget: smeltet kobber fukter nikkellegeringen og danner lavt-smeltende filmer som sprekker. Fugedesign er konvensjonell: for rør og plate, en enkel-V-fas på ca. 60–70 grader inkludert vinkel med et rotgap som tillater full fusjon, og skjøten skal være ren og tørr rett før sveising. Fordi Monel har lavere flytbarhet enn stål, reduserer åpen tilgang og god passform-opp risikoen for mangel-på-fusjonsfeil.
Hva er de nøyaktige GTAW-parametrene for Monel 400?
For GTAW av Monel 400, bruk likestrømselektrodenegativ (DCEN), 100 % argon-skjerming ved 15–20 cfh, en kort bue, stringer-perler uten veving, moderat varmetilførsel på omtrent 0,5–1,5 kJ/mm, og hold interpass-temperaturen på eller under {ca. 75} grader er ikke nødvendig.
DCEN (elektrode negativ) er standard for Monel GTAW: den konsentrerer varme i arbeidsstykket for god penetrasjon samtidig som den holder wolframelektroden kjølig. Ren argon er den normale dekkgassen ved 15–20 cfh (ca. 7–9,5 l/min); for tykkere seksjoner kan helium eller en argon-helium-blanding tilsettes for å øke varmetilførselen til skjøten. På rør beskytter en argon-bakrens roten mot oksidasjon. Hold buen kort - en lang bue trekker luft inn i skjermingen og er en bevist porøsitetsgenerator.
Det gjeldende området avhenger hovedsakelig av tilsatstrådens diameter og snitttykkelse, som oppsummert i tabell 4 (verdier kompilert fra veiledning for tilsett-metallprodusent; de nøyaktige verdiene må komme fra en kvalifisert sveiseprosedyrespesifikasjon, WPS).
|
Fylltråddiameter |
Typisk strøm (A) |
Typisk spenning (V) |
Kommentar |
|
1,2 mm (0,045 tommer) |
80–110 |
13–16 |
Lett-målerør og rotgjennomganger |
|
1,6 mm (1/16 tommer) |
90–130 |
14–18 |
Mest vanlig størrelse for generell GTAW |
|
2,4 mm (3/32 tommer) |
70–120 |
10–18 |
Middels seksjoner; overlapper med 1/16 i rekkevidde |
|
3,2 mm (1/8 tommer) |
120–175 |
10–18 |
Tyngre seksjoner og fyllpasninger |
Tabell 4. Typiske GTAW-parameterområder for Monel 400 med ERNiCu-7 fyllstoff (DCEN, 100 % argon).
Varmetilførselen styres av kombinasjonen av strøm, kjørehastighet og teknikk. Hold buen i bevegelse i rette, smale stringer-perler og unngå bred veving, som overoppheter bassenget. Fordi Monel 400 ekspanderer mer enn stål når den varmes opp, bygges forvrengning raskt opp på fler-sveisinger; moderat reisehastighet og interpass-kontroll holder både forvrengning og risikoen for varm-sprekk i sjakk. Mange prosedyrer begrenser interpass-temperaturen til 100–150 grader; noen tillater opp til ca. 200 grader, men 150 grader er det konservative kontrollpunktet. Den komplette seks-trinnssekvensen - fra materialverifisering til inspeksjon - er vist i figur 1.
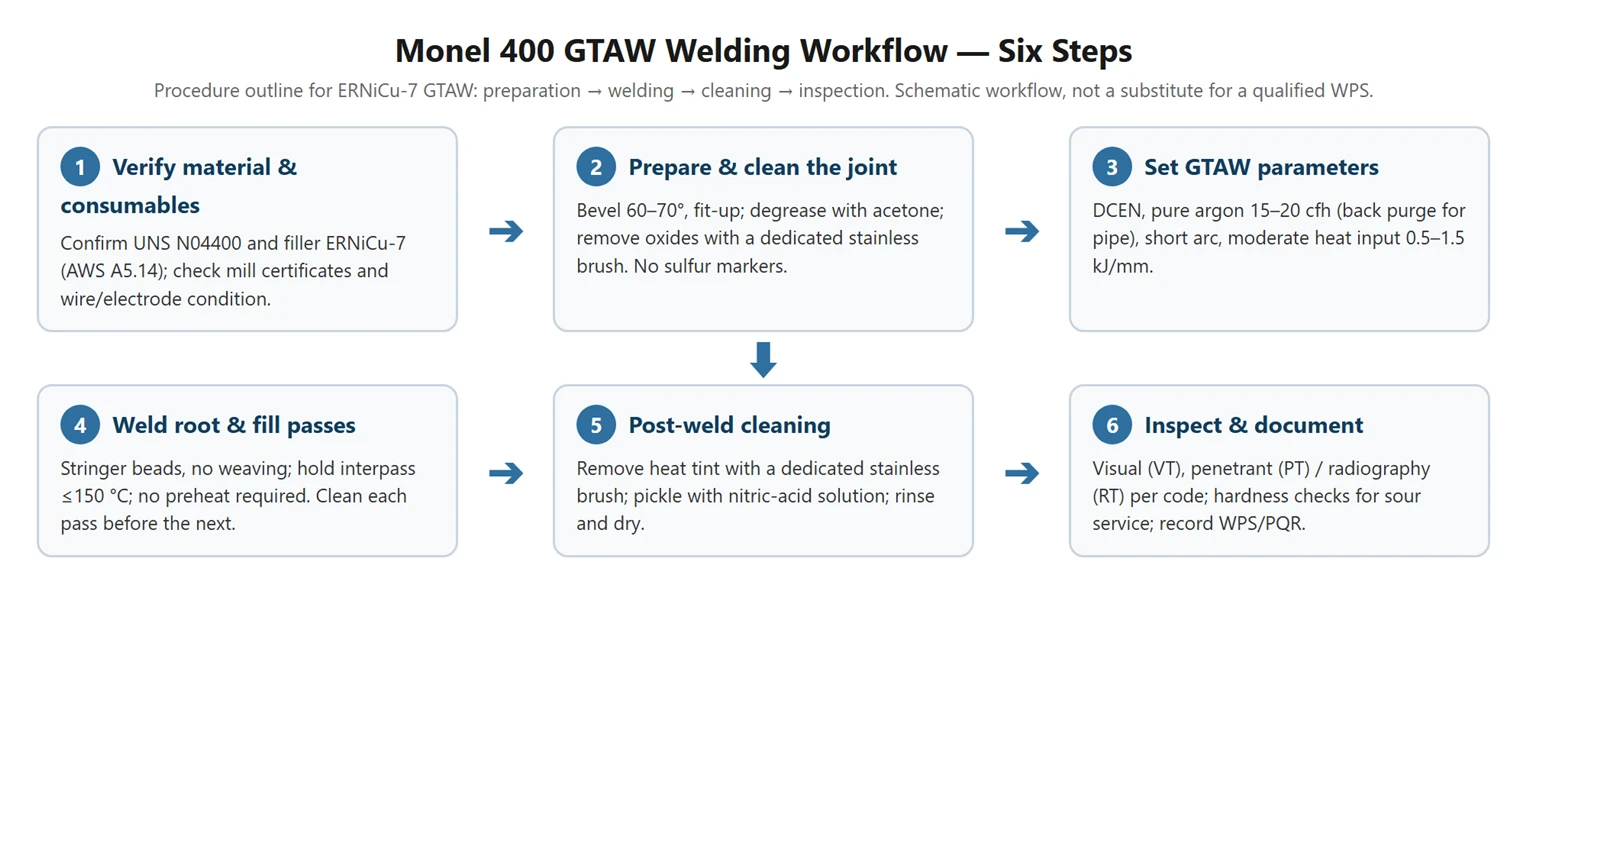
Figur 1. Monel 400 GTAW sveisearbeidsflyt - seks trinn (skjematisk; ikke en erstatning for en kvalifisert WPS).
Hvorfor får Monel-sveiser porøsitet, og hvordan forhindrer jeg det?
Porøsitet er nummer-defekten ved Monel 400-sveising, og det er nesten alltid forurensning - olje, fett, skjærevæske, fuktighet, svovel-bærende markører eller dårlig gassdekning - ikke selve sveiseparameterne; rene overflater, tørre forbruksvarer og god skjerming hindrer det.
Mekanismen er gassutvikling under størkning. Når hydrokarboner, fuktighet eller andre forurensninger varmes opp av lysbuen, brytes de ned til hydrogen, oksygen og damp. Disse gassene er løselige i det flytende sveisebassenget, men nesten uløselige i den størknende nikkellegeringen, så de blir avvist ved størkningsfronten og fanget som bobler. Fordi nikkel-kobber sveisemetall størkner over et smalt temperaturområde, har boblene liten tid til å flyte ut, og resultatet er en porøs, lekker, mekanisk svak sveis.
Forebygging er en sjekkliste, ikke en hemmelighet:
- Renslighet -Avfett skjøten og fylltråden med aceton eller løsemiddel umiddelbart før sveising.
- Ingen forurensninger -Tørk av skjærevæsker, smøremidler og butikkstøv; aldri sveis over maling eller tusj.
- Tørre forbruksvarer -Oppbevar fylltråd i tørr emballasje; stang eller wire med synlig rust, avleiring eller fuktighet avvises.
- Skjerming -Bruk høy-argon og kontroller flyten; en lang bue eller trekkfull butikk bryter skjermingen.
- Ryggspyling -Skyll innsiden av røret med argon slik at roten er beskyttet på begge sider.
- Mellom passeringer -Hold interpass-temperaturen kontrollert og rengjør hver pass med en dedikert rustfri børste.
Hvorfor sprekker Monel 400 under sveising, og hvordan forhindrer jeg varm sprekkdannelse?
Varmcracking (stivningssprekking) i Monel 400 er forårsaket av lav-smeltende eutektikk - filmer rike på svovel, fosfor eller kobber som forblir flytende mens det omkringliggende metallet allerede er størknet -, og det forhindres av rene overflater, lav varmetilførsel, stringer perler,{4} kobber- og interstreng-{4}-verktøy for kobber.

Når et sveisebasseng avkjøles, vokser dendritter fra fusjonslinjen mot midten. Hvis trampelementer som svovel og fosfor er tilstede, konsentreres de i den siste væsken for å fryse og danner lavt-smeltende filmer langs korngrensene. Når den sammentrekkende, størknende sveisen utsettes for krympespenning - høyere med høy varmetilførsel, brede vevperler, høy tilbakeholdenhet eller tykke seksjoner - disse fortsatt-flytende filmene rives opp, og sprekken fryses inn. Dette er grunnen til at Monel-prosedyrer er så insisterende på lavt{{7}.
Kobberforurensning fortjener spesiell omtale på grunn av legeringens egen kjemi. Hvis kobber fra messinghammere, kobberstøttestenger eller kobber-legeringsverktøy kommer inn i det smeltede bassenget, kombineres det med nikkel og danner lav-smeltende nikkel-kobber-eutektikk som lett sprekker. Faktisk blir sveisebassenget sin egen sprekkfølsomme legering. Regelen er absolutt: berør aldri det varme sveiseområdet med kobber eller messing, og bruk kun stålverktøy som er dedikert til nikkellegeringer.
Praktiske anti-sprekker gjenspeiler porøsitetslisten: verifiser lavt svovelinnhold i base og fyllstoff; avfett grundig; bruk moderat varmetilførsel (0,5–1,5 kJ/mm) med stringer perler; hold interpass Mindre enn eller lik 150 grader; unngå overdreven leddbegrensning ved god tilpasning-opp og sekvensering; og for fler-sveisinger, la sveisen avkjøles mellom omgangene. Hvis en sprekk blir funnet, slip den helt ut og -sveis - på nytt ved å sveise over en sprekk, helbreder den aldri.
Hvordan bør jeg sveise Monel 400 til karbonstål eller rustfritt stål?
Monel 400 sveiser vellykket til karbonstål og til rustfritt stål ved hjelp av nikkel-kobber eller nikkelfyllstoffer - typisk ERNiCu-7 eller ENiCu-7 - med en kvalifisert WPS, kontrollert fortynning og en forståelse av at den ulik skjøt arver de mekaniske egenskapene til den svakere siden.
Ulik Monel-til-skjøter er vanlige i kjemiske og marine anlegg der en Monel-komponent (ventil, pumpe, rør) er koblet til karbonstål eller rustfritt rør. ERNiCu-7 er standardfyllstoffet for disse skjøtene fordi avsetningen er kompatibel med begge sider: den matcher Monel-siden og aksepterer moderat jernfortynning fra stålsiden uten å danne sprø faser. For stålkledningsapplikasjoner kan et første smørende lag med rent nikkelfyllstoff påføres for å kontrollere jernoppsamlingen før etterbehandling med ERNiCu-7.
De to tekniske risikoene er fortynning og differensiell termisk ekspansjon. Jern fra stålsiden fortynner sveiseavsetningen, så varmetilførsel og sveiseteknikk bør holde fortynningen lav - smøring og flere omganger hjelper. Termisk ekspansjon er forskjellig mellom Monel og stål, så lange, svært begrensede skjøter bør utformes med tanke på fleksibilitet. Kvalifisering går alltid foran produksjon: skjøten må dekkes av en WPS kvalifisert i henhold til styringsreglene, og sveisere må være kvalifisert for prosessen og materialene som er involvert.
Hvilken etter-sveisrengjøring krever Monel 400?
Etter-sveisrengjøring fjerner varmefarge, oksidavleiringer og innebygd jernforurensning ved hjelp av dedikert børsting av rustfritt-stål og en salpetersyre-basert beisingsbehandling, etterfulgt av skylling og tørking; dette gjenoppretter korrosjonsmotstanden til sveiseområdet - selv om det strengt tatt er rengjøring, ikke "passivering" i rustfritt-stål forstand, fordi Monel ikke har noen krom-oksidfilm å danne.
Under sveising utvikler den varme-berørte sonen en varmefarge - et tynt oksidlag - og butikkverktøy kan etterlate jernpartikler innebygd i overflaten. Ingen av dem er beskyttende: oksidskalaen er et sted for korrosjonsinitiering, og jernforurensning ruster under drift og setter groper i nikkellegeringen. Den samme renslighetslogikken som styrer pre-sveiseforberedelse gjelder etter sveising, og det har betydning for korrosjonskritiske-applikasjoner som sjøvannsrør og HF-syreservice.
En typisk Monel 400 post-rengjøringssekvens er: (1) fjern varmefarge og sveisesprut med en dedikert rustfri-stålbørste eller rengjør slipende - aldri karbon-stålbørster; (2) for gjenstridige oksidavleiringer, sylte med en salpetersyre-basert løsning (for eksempel ca. 10 % salpetersyre med 1–2 % flussyre for tunge avleiringer, eller en -romtemperatur ~20 % salpetersyrebehandling for å rengjøre overflaten og fjerne løs avleiring, etter ASTM A38}tilpasset plukking og plukkmetode{11}} til nikkellegeringer); (3) skyll grundig med rent eller avionisert vann; og (4) tørke helt. Syrerester som er igjen i sprekker angriper legeringen, så skylling er ikke valgfritt.
Den vanlige butikkfrasen «passivering Monel» er teknisk løst: passivering av rustfritt stål gir bevisst en krom-oksidfilm, og Monel 400 inneholder ikke krom. Det nitrogenbehandlingen faktisk gjør er å fjerne oksidbelegg, smuss og jernforurensning slik at legeringens egen nikkel-kobberoverflate - som iboende er korrosjonsbestandig i sine servicemiljøer - blir eksponert ren. Bekreft alltid beisingsoppskriften med legeringsprodusenten eller en kvalifisert overflatebehandlingsspesialist, og håndter alle syrer med riktig PPE og anleggstillatelser.
Trenger Monel 400 etter--sveisevarmebehandling?
Nei - Monel 400 er ikke herdbar, så etter-varmebehandling er vanligvis ikke nødvendig og er ikke nødvendig for å gjenopprette korrosjonsbestandigheten; spenningsavlastning brukes bare når designet krever det, og alder-herding etter sveising gjelder Monel K-500, ikke Monel 400.

Fordi Monel 400 er en enkelt-fast løsning uten transformasjon ved kjøling, skaper ikke sveising en hard, sprø mikrostruktur i den varme-påvirkede sonen og sensibiliserer ikke legeringen - det er ingen kromkarbider å utfelle, slik det kan være i rustfritt stål. Som-sveiset Monel 400 beholder sin korrosjonsmotstand og duktilitet, og det er nettopp grunnen til at standardprosedyren ganske enkelt er sveising, rengjøring og inspeksjon.
To nyanser. For det første spesifiseres spenningsavlastning av og til for dimensjonsstabilitet eller gjenværende-spenningsreduksjon på sterkt sveisede eller maskinerte komponenter; når den er det, bør den følge gjeldende kode og produsentens anbefalte temperaturområde, fordi en uegnet syklus kan gjøre kornstrukturen grovere. For det andre, ikke forveksle Monel 400 med Monel K-500 (UNS N05500): K-500 er nedbørsherdbar-, og når den er sveiset, må den eldes på nytt etter sveising for å gjenopprette styrken - det er en annen prosedyre enn den som er beskrevet her for Monel 400.
Hvordan kvalifiserer og inspiserer jeg Monel 400 sveiser?
Kvalifiser sveiseprosedyren til den styrende koden - typisk ASME Boiler and Pressure Vessel Code Section IX (WPS støttet av en PQR) for trykkutstyr - kvalifiserer sveiserne, inspiser deretter med visuell testing pluss penetrant-, radiografi- eller ultralydtesting ettersom koden krever; for sur service, legg til hardhetskontroller for å bekrefte NACE MR0175/ISO 15156-samsvar ved Mindre enn eller lik 35 HRC.
En Monel 400-sveis er bare så pålitelig som papirsporet. Den skriftlige sveiseprosedyrespesifikasjonen (WPS) registrerer de essensielle variablene - prosess, basismetall, tilsatsmetall, polaritet, strømområde, beskyttelsesgass og strømning, forvarmings-/mellomføringsgrenser og etter-sveisebehandling - og må støttes av en prosedyrekvalifikasjonsrekord (PQR) fra destruktiv{5}} og ikke-destruktiv test. Sveisere må ha ytelseskvalifikasjoner (WPQ) for prosessen. Dette er standardrammeverket til ASME Section IX, og det gjelder uendret for Monel 400.
Inspeksjon starter normalt med 100 % visuell testing (VT) for å fange overflateporøsitet, sprekker, underskjæring og ufullstendig fusjon - alle defektene denne artikkelen har beskrevet. Liquid penetrant testing (PT) er standard overflatesprekkesøker for nikkellegeringer; radiografi (RT) eller ultralydtesting (UT) legges til for trykkholdende-og kritiske strukturelle sveiser i henhold til gjeldende kode og kundespesifikasjon. Der hvor komponenten vil se H₂S-inneholdende tjeneste, viser NACE MR0175/ISO 15156-3 Monel 400 som akseptabel ved en maksimal hardhet på 35 HRC, så hardhetsundersøkelser på sveisemetall og varmepåvirket sone er et standard akseptert materialesertifikat, og {1} demonstreres med EN-sertifikat for forbruksgods (1} fabrikksertifikater) for uedelt metall og ERNiCu-7 fyllmasse.


